Godere は財布の出荷前にどのような品質検査を実施していますか?
4つのプロセス
1.非表示、トリム、コンポーネント
顧客の手に表面化する問題は、通常、誰も書き留めなかった重要な違いとして始まります。したがって、委託された皮革はすべて、ミリメートル単位のゲージ、色調、ハンドルを確認するために保管されたマスターカードに保持されます。目に見えるパネルの内側にある傷は、この時点で数えられ、脇に置かれます。裏地の生地は重量と色調、縫製糸は色合い、クラスプやジッパーユニットはパターン、コーティング、トラベルについて検査されます。これは、仕様が変更されていない場合でも、別の製造ロットのメッキクラスプが濃い色の革で異なる読み取りをする可能性があるためです。
2.ベンチワーク
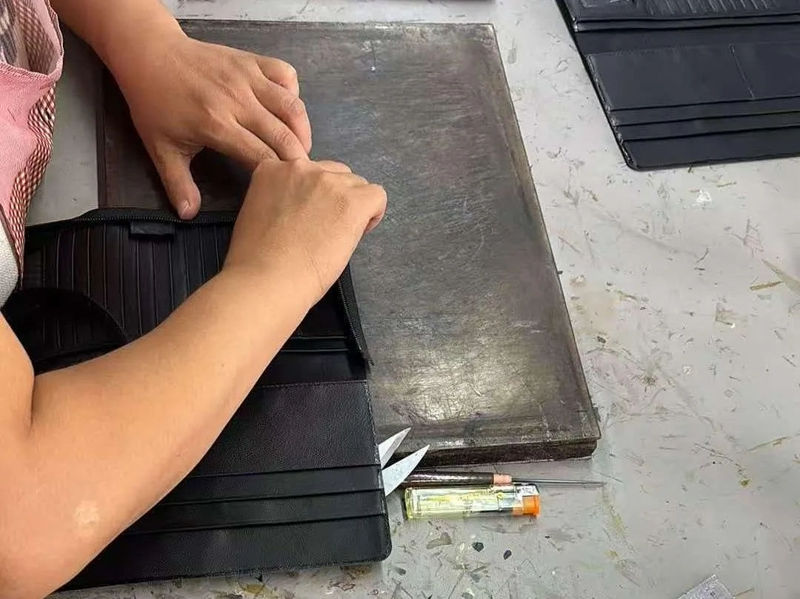
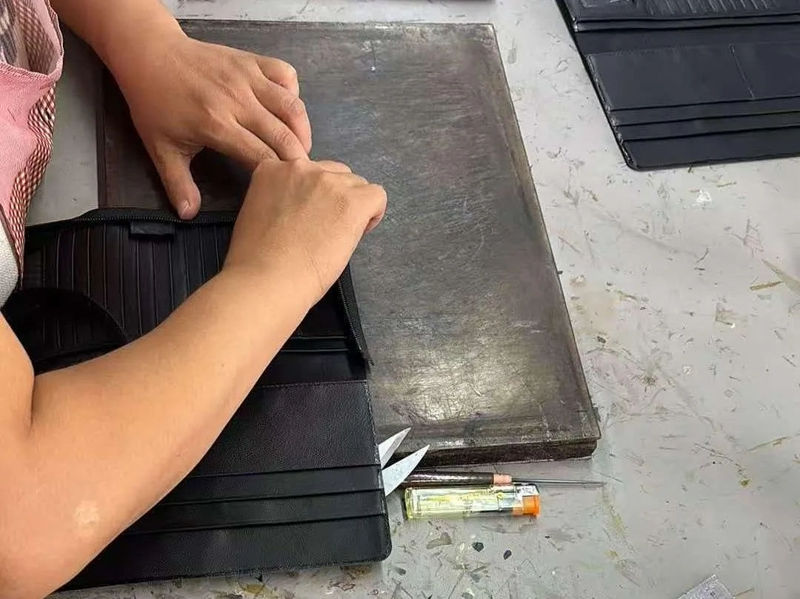
ベンチは財布が納得できるかどうかの分かれ目です。当社のチェックでは、縫い目の数、接合部の両面の糸の張力、縫い目のスキップまたは繰り返し、パネルが接合する位置の位置合わせ、カード ポケットの対称性がカバーされます。皮は動きやすい素材なので、セットアップ時に一度ではなく、すべてのバンドルの開始、中間、終了時にチェックが繰り返されます。このようにして、摩耗した針や新しいボビンからのずれを、注文の最後に到達する前に捕捉することができます。
3.完成品
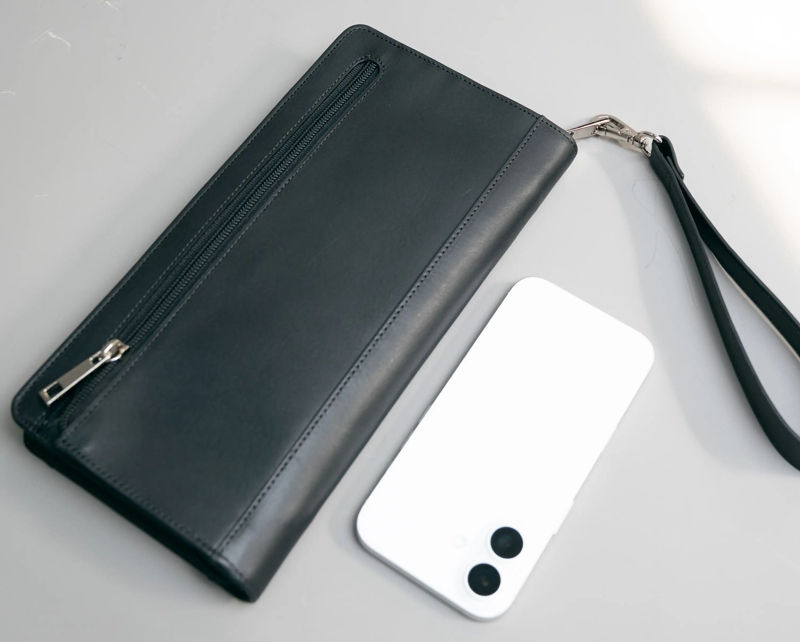
すべてのユニットがビジュアルパスを取得します。視覚的なリストには、不要なマーク、不均一なエッジペイント、端の緩み、金属部品の傷、パネル間のトーンの広がりが含まれています。次に、定義されたサンプルが測定テーブルに送られ、閉じた寸法と開いた寸法が合意された公差内に保たれ、縫い目の数が確認され、エッジの塗装範囲が確認され、すべての留め金とジッパーが手作業で加工されます。
バイヤーが正式なサンプリング計画に従う場合、当社は発注時に合意された検査レベルと許容限度を備えた ISO 2859-1 を適用します。革製品の場合、通常の取り決めはレベル II で、重大な欠陥は 2.5、軽微な欠陥は 4.0 となります。欠陥クラスは議論されるのではなく書き留められるため、内ポケットの傷とジッパーの破損が同じ欠陥として扱われることはありません。
4.梱包と積み出し
最後のゲートは、商品が私たちの手から離れた後、購入者を保護します。個数を確認し、カートンのマーキングと内側の保護を確認し、サイズと色の品揃えが正しいことを確認し、梱包リストとともに梱包された木箱の写真を撮ります。海上輸送の場合、工場での保管に耐えられるウォレットが常に 4 週間のコンテナ圧縮に耐えられるとは限らないため、梱包されたカートンは落下および圧縮テストも行われます。シリカパック、ポリ袋、バーコードラベルは、乾燥剤の不足が後でカビの問題として再発するため、同じ時点でレビューされます。
| プロセス | 頻度 | 検討したポイント |
| コンポーネントの非表示、トリム、および | すべての委託品、ロットごと | リファレンス、ゲージ、トーン、ハンドル、傷を隠します。裏布とミシン糸はマスターカードに固定されています。クラスプとジップユニットをサイン入りサンプルに追加 |
| ベンチワーク | ユニットを開き、バンドルごとに | パターンの一致、ストレッチの方向、傷跡と成長跡の除外、パネルの数 |
| 完成品 | すべてのユニットを視覚的に確認し、サンプルを測定 | 表面の外観、縫い目数、縫い目飛び、エッジペイント、留め具とジップの機能、カードポケットの深さ |
| 梱包と積み出し | 完成した注文ごとに 1 回 | カウント、トーンスプレッド、カートンマーキング、内部保護、クレート構成、写真 |
約束できないこと
2 つの制限については、明確に述べておく価値があります。非表示はさまざまであるため、合格基準は写真の正確な複製ではなく、マスター カードに対して設定された段階的なスプレッドです。コンポーネントのパフォーマンスは購入した部品によって異なるため、想定するのではなくテストして承認します。購入者がサイクルテストを要求した場合、目標は、指定されたジッパー操作やクラスプの開閉回数などの数値として合意され、結果は注文明細書に記録されます。不適合在庫は欠陥クラスに基づいて隔離され、再作業後の再検査は注文を解除した人によって承認されます。
関連ニュース
メッセージを残してください